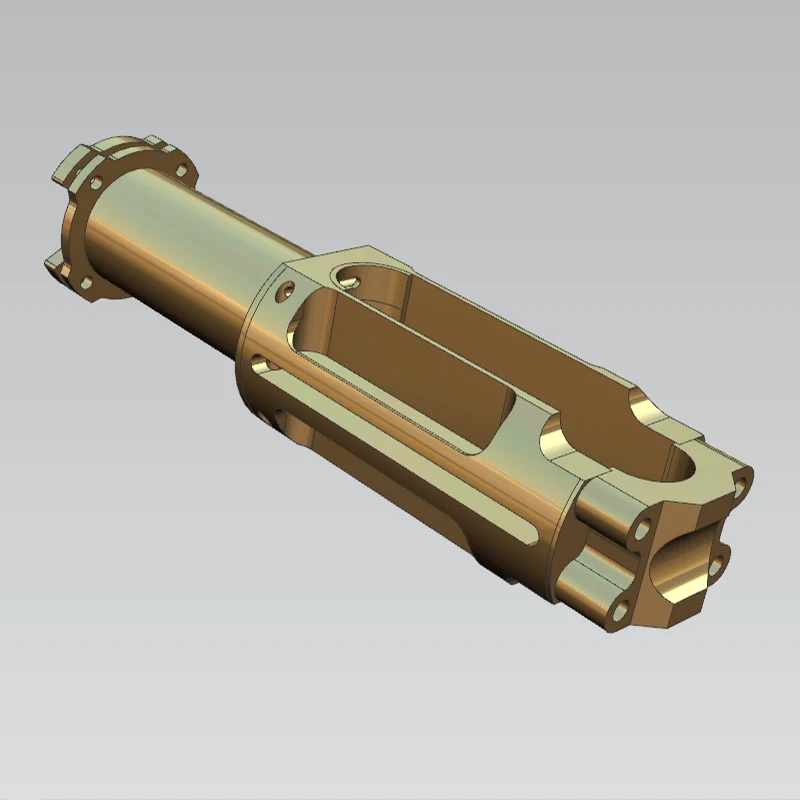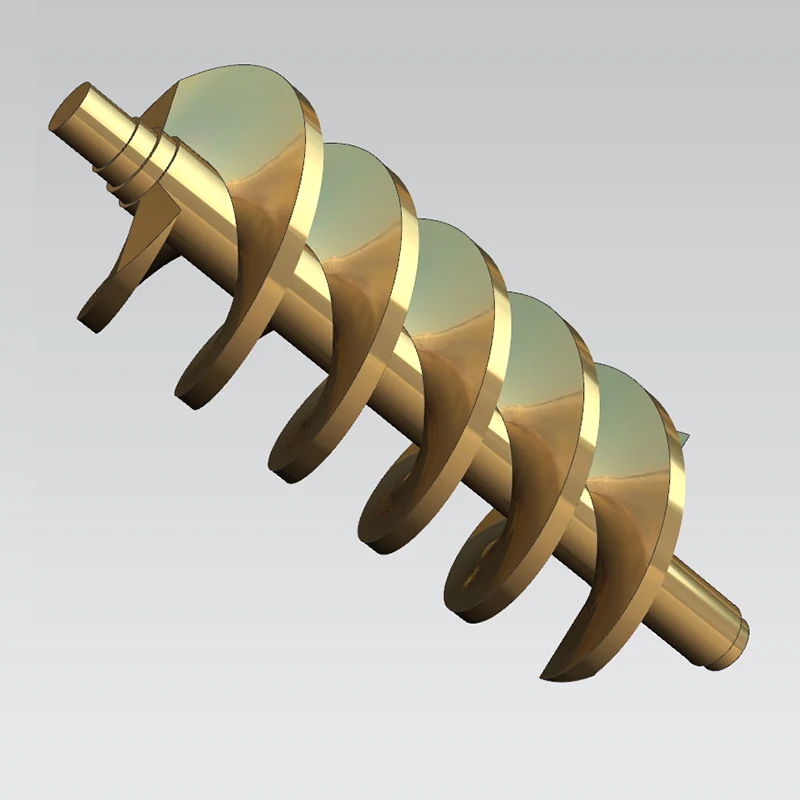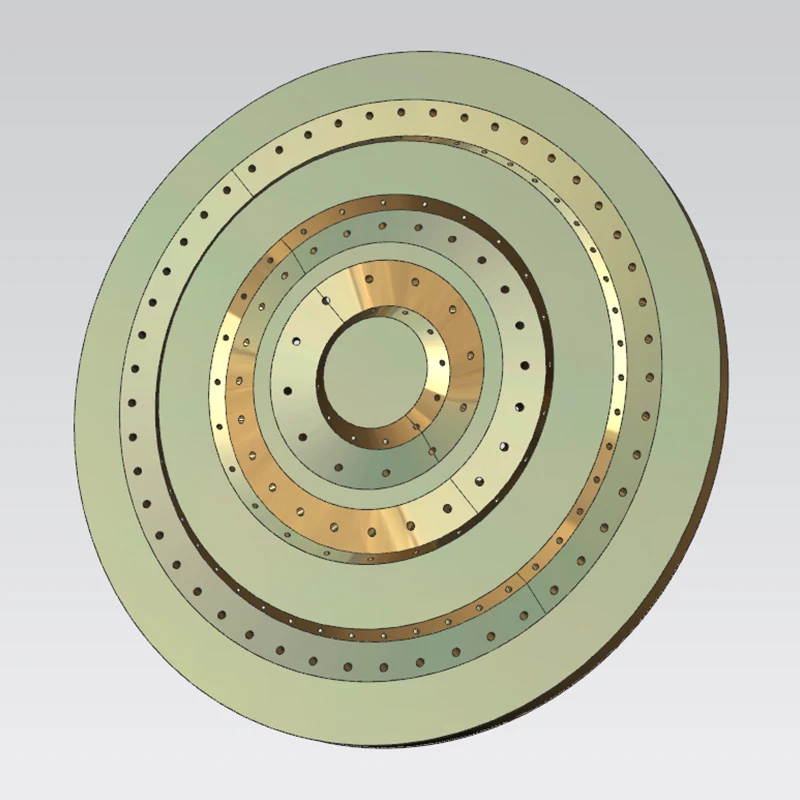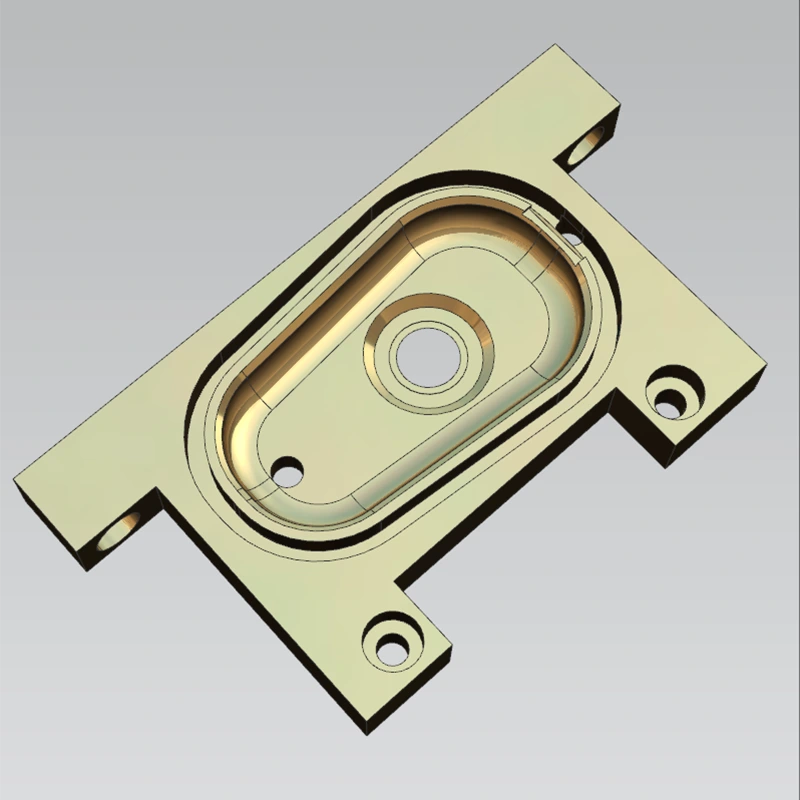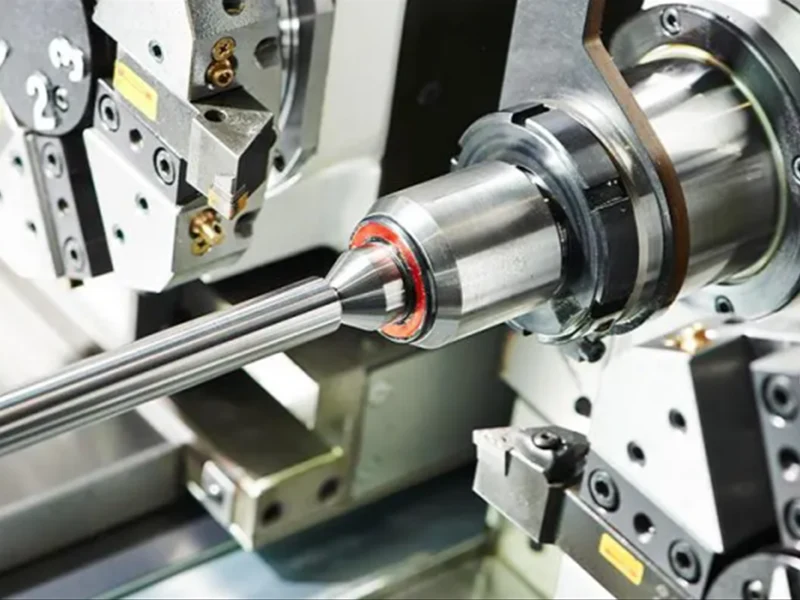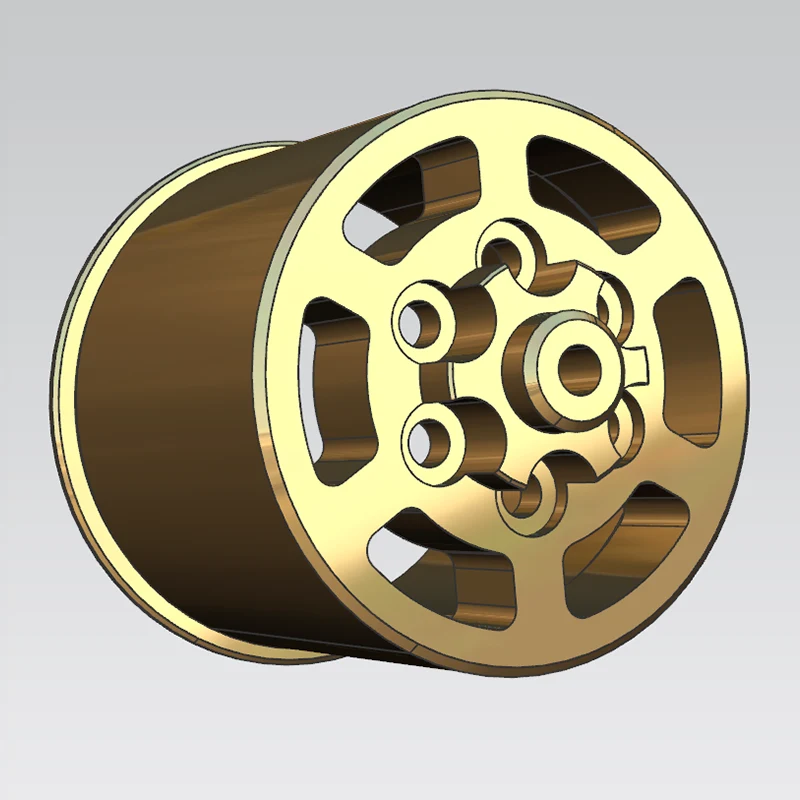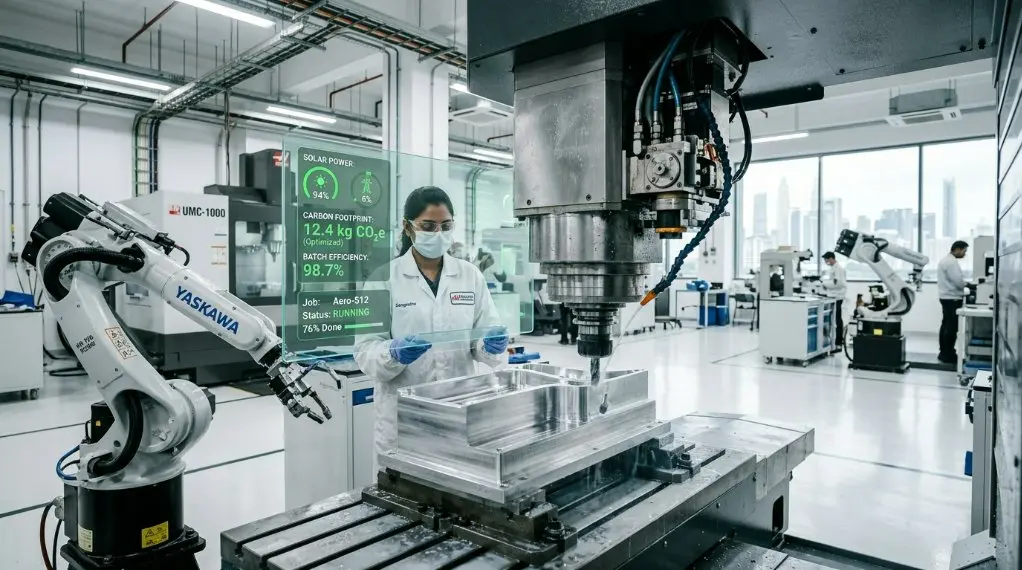
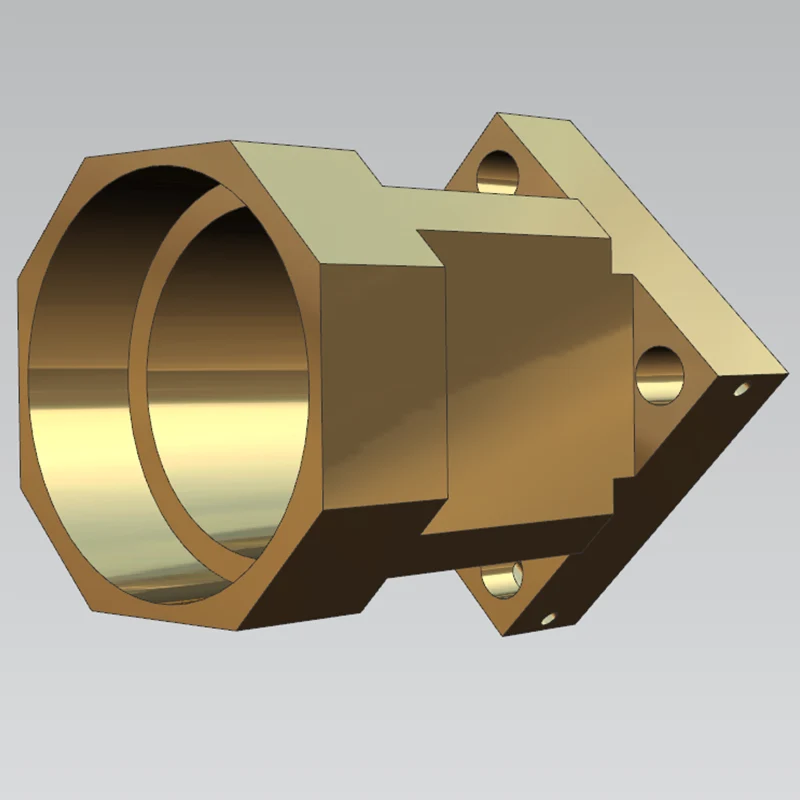
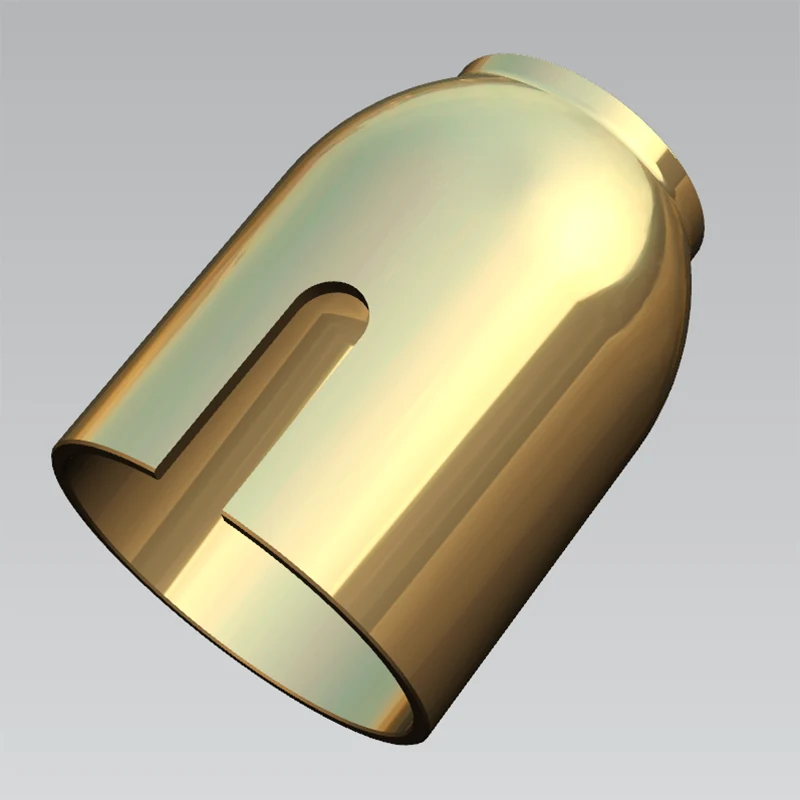
עיבוד סיבובי הטחנה שלנו משלב תהליכי חריטה וכרסום. סיבוב כרוך בסיבוב חומר העבודה בזמן שהכלי ניזון כדי לחתוך קטרים חיצוניים, קידוחים פנימיים, פני קצה וחוטים; הוא מתאים לחלקים סיבוביים בקטרים של 5–800 מ"מ, דרגות דיוק של IT7–IT9 וחספוס פני השטח של Ra 0.8–6.3 מיקרומטר. כרסום כולל כלי מסתובב לחתוך מטוסים, חריצים וקווי מתאר; הוא מתאים לחלקים בעלי צורה מרובעת או לא סדירה, עם רוחבי כרסום של 50-1000 מ"מ, דיוק של ±0.02-0.1 מ"מ וחספוס פני השטח של Ra 1.6-6.3 מיקרומטר.
התהליך המשולב - בין אם סיבוב ואחריו כרסום, כרסום ואחריו סיבוב, או לסירוגין בין השניים - ממנף את הסיבוב כדי להבטיח ריכוזיות וכרסום למטוסי מכונות, חריצים וחורים, וכתוצאה מכך דיוק ויעילות גבוהים עבור חלקים מורכבים.
|
דיוק ממדי |
OD |
תְעוּדַת זֶהוּת |
T(C) |
DP |
ש.ש |
|
יחידה: ±/מ"מ |
0.002 |
0.002 |
0.002 |
0.002 |
0.005 |
|
דיוק גיאומטרי |
עֲגַלגַלוּת |
קואקסיאליות |
יוֹשֶׁר |
גליליות |
ריכוזיות |
|
יחידה: ±/מ"מ |
0.002 |
0.004 |
0.002 |
0.004 |
0.004 |
|
יכולת ייצור |
1~999999 יח' |
1~999999 יח' |
1~999999 יח' |
1~999999 יח' |
1~999999 יח' |
|
מחזור ייצור |
3-20 ימים |
3-20 ימים |
3-20 ימים |
3-20 ימים |
3-20 ימים |
מכשירי בדיקה וכלי מדידה מצוידים כוללים: CMMs, מערכות מדידת ראייה, מקרני פרופיל, מדי קוטר לייזר, אינטרפרומטרי לייזר, בודקי חספוס פני השטח, בודקי עגולות, מיקרוסקופים של יצרני כלים, מיקרוסקופים סטריאו, מיקרומטרים, מדי סיכות, מחווני חיוג, מיקרומטרים דיוק גבוה, מדי גובה בלוק קשיח, מדי גובה אלקטרוניים, מדדי גובה, קאליפסים, מדי גובה אלקטרוניים, מדי גובה.
יכולות עיבוד הסיבובים של Sanluo Precision מציעות יתרונות משמעותיים: פונקציות משלימות (פניית חליפות משטחים סיבוביים; חליפות כרסום צורות שטוחות ומורכבות; השילוב מרחיב את מגוון החלקים הניתנים לעיבוד, כולל פירים, דיסקים, מארזים ואימפלרים); דיוק משופר (הפניה מבטיחה ריכוזיות ועגלגלות; כרסום מבטיח שטוחות וניצב; השילוב משיג דיוק סובלנות גיאומטרית גבוהה, כגון ריכוזיות של 0.02 מ"מ וניצבות של 0.03 מ"מ); יעילות מוגברת (רצף אופטימלי של כרסום גס וגימור מאפשר הסרה מהירה של חומרים תוך הבטחת דיוק, הגברת היעילות ב-30%-50%); איכות משטח מעולה (הפנייה משיגה Ra 0.8-3.2μm וכרסום Ra 1.6-6.3μm, וכתוצאה מכך גימורים חלקים); הפחתת עלויות (פחות שלבי תהליך; מכונת ריבוי משימות אחת דורשת פחות השקעה ושטח רצפה ממספר מכונות עצמאיות); ויכולת הסתגלות גבוהה (גמיש לייצור חלק או אצווה קטנה, אך יעיל מאוד לייצור המוני).
כיצרנית מקצועית לעיבוד שבבי טחינה, Sanluo Precision מספקת שירותים מקיפים ואמינים. תצורת ציוד: ציוד מפנה (30 מחרטות CNC/מרכזי מפנה; קוטר φ10–800 מ"מ; דרגת דיוק IT7); ציוד כרסום (20 מרכזי עיבוד אנכיים/אופקיים; נסיעה 500–2000 מ"מ; דיוק ±0.01 מ"מ); ציוד טחנת-סיבוב (10 מז"ק/DMG מורי 5-צירים מרכזי טחנת-סיבוב התומכים בעיבוד שבבי בהגדרה יחידה); ציוד בדיקה (CMM, בודק עגול, בודק חספוס ומערכת מדידת ראייה עם דיוק של 0.003 מ"מ לבדיקת מימד מלא); צוות טכני (20 מהנדסי תהליכים, 30 מתכנתים, 50 טכנאים); מערכת ISO9001 (בדיקת מאמר ראשון, בדיקת סיור בתהליך, בדיקה מלאה של המוצר הסופי; שיעור מעבר של 99%. החברה מספקת שירותי עיבוד סיבובי טחנה מקצועיים בהתאמה אישית ללקוחות גלובליים.
|
קטגוריית פרמטרים |
פרטי פרמטר |
|
דגם ציוד |
סדרת 842 |
|
מותג |
שאובלין |
|
מיקום ליבה |
מכונה בעלת דיוק גבוה ליישומים מורכבים, מתאימה גם לפנייה קשה |
|
תצורת ציר |
ניתן להגדרה עם ציר Y ועד 7 צירי אינטרפולציה |
|
דיוק ציר |
הציר כולל דיוק גיאומטרי יוצא דופן של פחות מ-0.5 מיקרומטר |
|
קיבולת עיבוד שבבי |
קוטר סיבוב מקסימלי: 360 מ"מ; אורך סיבוב מקסימלי: 398 מ"מ |
|
מערכת צריח |
צריח רדיאלי VDI30 בעל דיוק גבוה עם 16 תחנות |
|
תצורה אופציונלית |
תת-ציר וצריח שני זמינים כאופציות |
|
מערכת CNC |
מערכת FANUC |
|
יישומים אופייניים |
חלקי עיבוד עיבוד טחנה מדויקים וכו' |
|
קטגוריית פרמטרים |
פרטי פרמטר |
|
דגם ציוד |
INDEX MS16-6 Plus |
|
מיקום ליבה |
עיבוד רב צירי יעיל ורב תפקודי |
|
מספר צירים וצירים |
6 צירים עובדים ו-2 צירים סינכרוניים |
|
קיבולת עיבוד שבבי |
קוטר בר: 16 מ"מ (22 מ"מ לגרסת פלוס) |
|
מערכת ציר |
מהירות מרבית: 10,000 סל"ד; הספק מרבי: 15 קילוואט; מומנט מרבי: 18 ננומטר |
|
כלי פוסט מערכת |
עד 12 פוסטים של כלים |
|
פונקציות ליבה |
תומך בחריטת מצולע, כרסום, פירוק חורים צולבים וטכנולוגיות עיבוד אחרות |
|
מערכת CNC |
מערכת הפעלה iXpanel מבוססת על סימנס S840D sl |
|
יתרונות ליבה |
זמן החלפת כלים קצר, ביצועים רבי עוצמה וזמן עזר קצר; מסוגל לבצע עיבוד תלת צירים כפול |
|
יישומים אופייניים |
חלקי עיבוד עיבוד טחנה מדויקים וכו' |
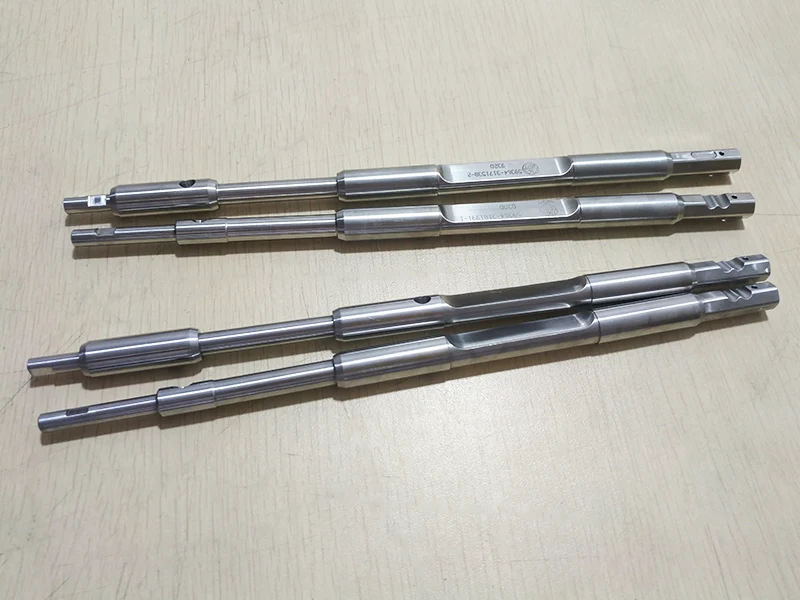
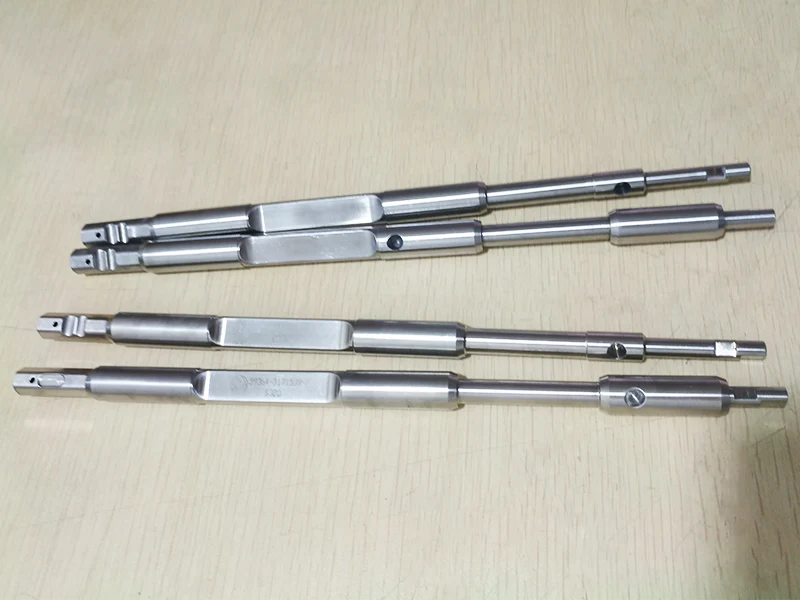
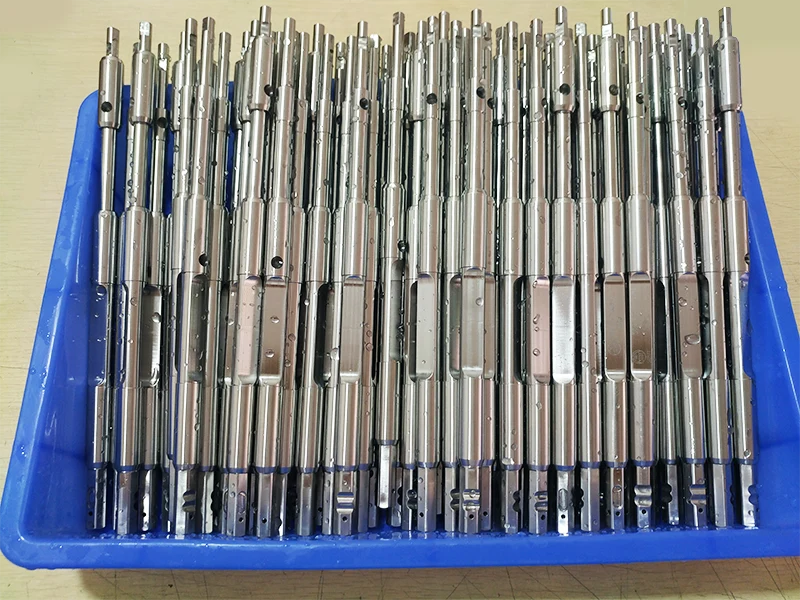
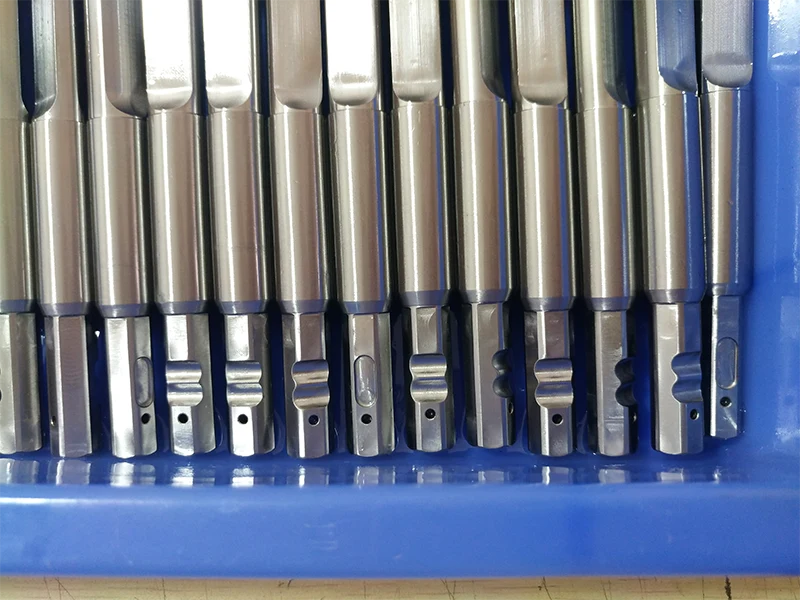
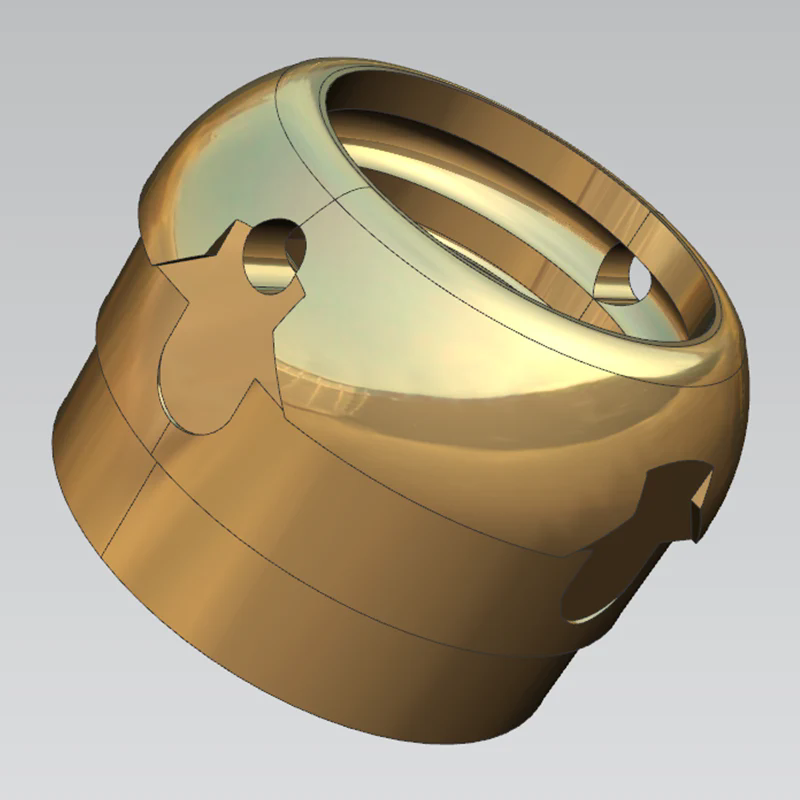
מוצר זה הוא רכיב ליבה המותאם אישית עבור מפעל טכנולוגיה רפואית בשנחאי. עשוי מפלדת אל חלד 316L, הוא משמש במכשירים רפואיים הניתנים להשתלה. המוצר עומד בסטנדרטים מחמירים של התעשייה הרפואית לגבי עמידות בפני קורוזיה, איכות פני השטח ודרישות מימדים וסובלנות גיאומטריות שונות (GD&T).
הלקוח ציין דרישות טכניות קריטיות: קואקסיאליות בין הקדח הפנימי לקוטר החיצוני, יציאה צירית ודיוק ממדי של פני השטח החיצוניים. משטחי התאמת מפתח דרשו בקרת סובלנות קואקסיאליות בטווח של 0.01 מ"מ וחספוס משטח חיצוני של Ra ≤ 0.8. חומר העבודה המוגמר היה חייב להיות נקי משריטות ושריטות, ולעמוד במלואו במפרטי השטח ברמה רפואית. בשל הגמישות הגבוהה של פלדת אל-חלד 316L - מה שעושה אותה נוטה להידבקות והסטת כלים - תהליכי חריטה וכרסום נפרדים נפרדים לא יכלו להבטיח בו זמנית דיוק פני השטח וסובלנות מיקום. כתוצאה מכך, הלקוח ציין את השימוש בטכנולוגיית עיבוד שבבי טחינה.
כדי להתמודד עם אתגרי העיבוד הללו, השתמשנו במרכז סיבובי טחינה לעיבוד משולב, תוך השלמת כל הפעולות - כולל הקוטר החיצוני, הקדח הפנימי, המשטח המעוצב וחריצי הצד - בהגדרה אחת. במהלך שלב העיבוד הגס, נותרת קצבת עיבוד של 0.2 מ"מ על משטחים קריטיים, ומערכת קירור בלחץ גבוה מופעלת לאורך כל הדרך כדי לשטוף את השבבים באופן רציף, ולמעשה מונעת מהנירוסטה להיצמד לכלי החיתוך. לשלב הגמר, נעשה שימוש בכלי צורה מיוחדים עם פרמטרים של מהירות נמוכה והזנה גבוהה; שליטה מדויקת על סטיית הכלי מבטיחה את הדיוק של הפרופיל המעוקל, בעוד שעיבוד סימולטני של חריץ הצד מבטל שגיאות הקשורות להידוק מחדש.
בסיום, אנו מבצעים בדיקות מקיפות של כל הממדים והמפרטים הקריטיים באמצעות מכונת מדידת קואורדינטות (CMM) ובוחן חספוס פני השטח. התוצאות הנמדדות מראות קואקסיאליות נשלטת בעקביות בטווח של 0.03 מ"מ, יציאה צירית שאינה עולה על 0.01 מ"מ וחספוס פני השטח מגיע ל-Ra0.8 - כולם עומדים במפרטי השרטוט. המוצר עבר את בדיקת הקבלה בניסיון הראשון, הורכב בצורה חלקה ועמד בכל תקני הניקיון והדיוק הנדרשים לציוד רפואי.
הספק הקודם של הלקוח השתמש בתהליך עיבוד רב-שלבי; הידוק חוזר גרם לסטיות בפרופיל המעוקל ולבעיות הפרעות במהלך ההרכבה - בעיות שלא ניתן היה לפתור במלואן למרות ניסיונות עיבוד חוזרים מרובים. תהליך העיבוד המרוכב שלנו בטחינה ביטלה שגיאות הידוק במקור, והתגבר בהצלחה על האתגר הזה. אצווה זו של מכסי קצה מנוע פועלת כיום ביציבות במכשירים רפואיים הניתנים להשתלה; גם עמידות בפני קורוזיה וגם ביצועים תפעוליים עומדים בציפיות הלקוח. השותפות ארוכת הטווח שנוצרה מדגימה במלואה את הערך יוצא הדופן של עיבוד מרוכב מטחנת עיבוד עבור רכיבי נירוסטה בעלי דיוק גבוה ברמה רפואית.
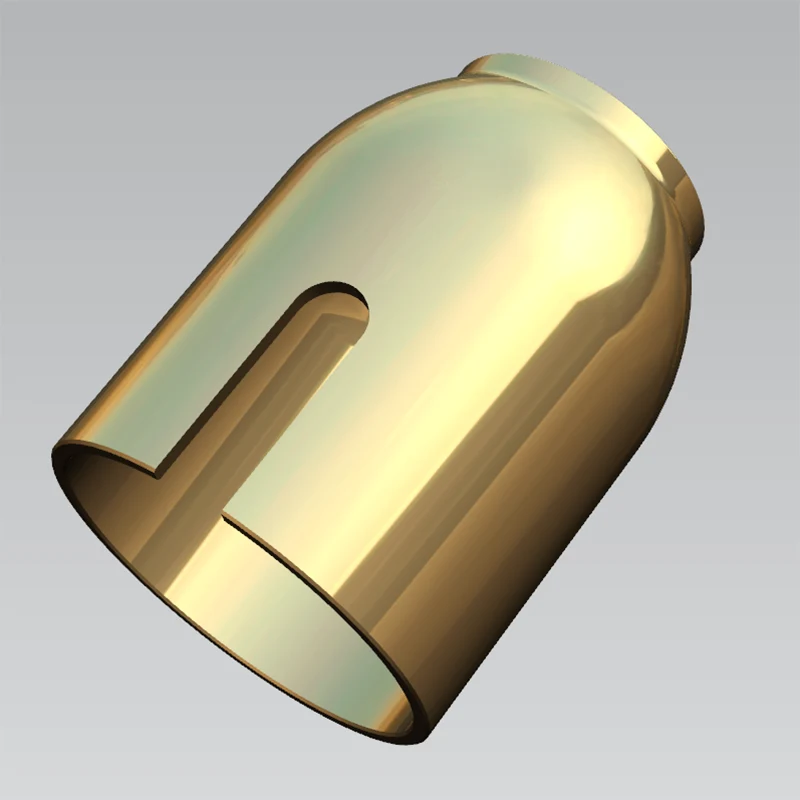
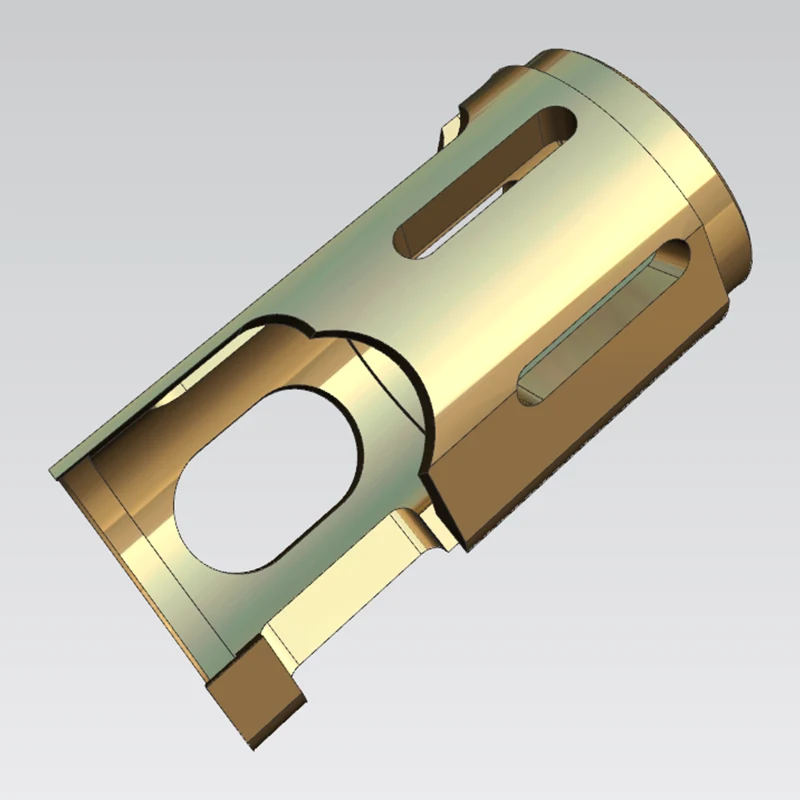
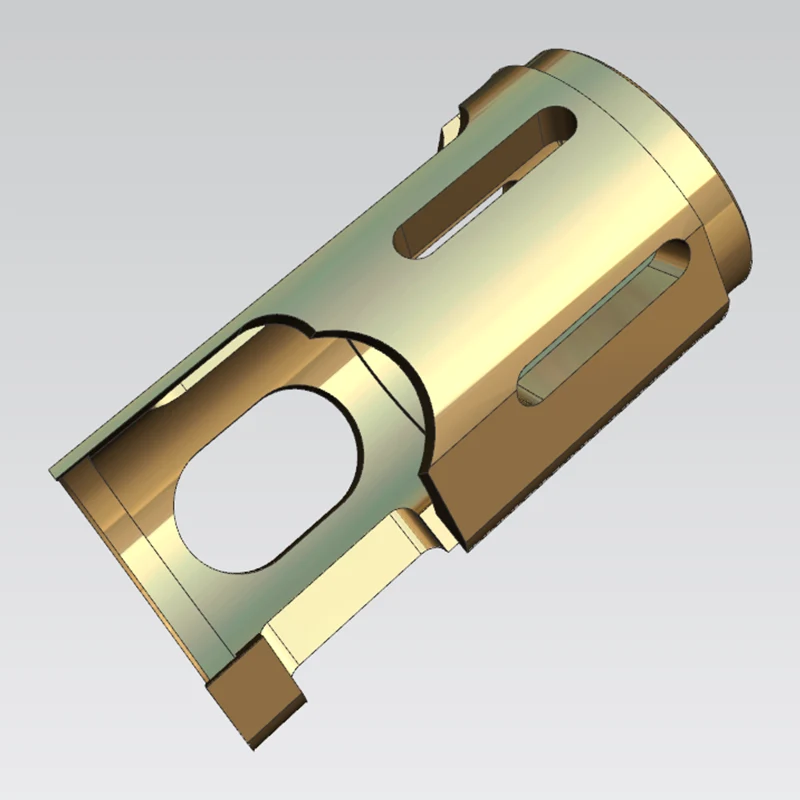
שרוול נירוסטה זה משמש כרכיב מנחה ליבה עבור ציוד אוטומציה של BOSCH. עשוי מפלדת אל חלד ומשמש במנגנוני שידור מדויקים, הוא דורש סטנדרטים גבוהים במיוחד לקואקסיאליות, דיוק מיקום ואיכות פני השטח.
תקני בדיקת לקוח מרכזיים כוללים: קואקסיאליות בין הקדח הפנימי לקוטר החיצוני, יציאה צירית ודיוק המיקום של חריץ הצד הארוך וחורי איתור. מפרטי השרטוט דורשים בהחלט שסובלנות קואקסיאליות למשטחי התאמה קריטיים תהיה בטווח של 0.05 מ"מ, לצד מגבלות קפדניות על העגלגלות והגליליות של הקוטר החיצוני והקדח הפנימי. כל הקצוות החיצוניים חייבים להיות מפוררים ועם רדיוס, ומשטח העבודה חייב להיות נקי משריטות או כתמים. נירוסטה נוטה להידבקות והסטת כלי במהלך העיבוד; עיבוד רב-שלבי מסורתי נאבק לעמוד בו זמנית בסובלנות קפדנית של צורה, אוריינטציה ומיקום. כתוצאה מכך, הלקוח ציין את השימוש בתהליך עיבוד מרוכב מטחנת.
השתמשנו במרכז עיבוד שבבי מטחנת כדי להשיג תהליך ייצור "נקודתי", והשלמת עיבוד של הקוטר החיצוני, הקדח הפנימי, פני הקצה, חריצי הצד ואיתור חורים במערך אחד. במהלך עיבוד גס, קצבת גימור של 0.2 מ"מ נשמרה לאזורים קריטיים, ונוזל קירור בלחץ גבוה הוחל לכל אורכו כדי לשטוף שבבים ולמנוע מהכלי להיצמד לחומר העבודה. לגימור, השתמשנו בכלי נירוסטה מיוחדים והתאמנו פרמטרי חיתוך כדי לשלוט במדויק על סטיית הכלים; חריצי צד וחורי איתור נעשו בו זמנית כדי למנוע סטיות דיוק שנגרמו מהידוק מחדש.
החלקים המוגמרים עברו בדיקה מקיפה באמצעות מכונת מדידת קואורדינטות (CMM) ובוחן חספוס פני השטח. הקואקסיאליות הנמדדת נשארה יציבה בטווח של 0.03 מ"מ, יציאת קצה הקצה נשלטה בטווח של 0.01 מ"מ, וכל סובלנות המיקום והממדים עמדו במפרטי השרטוט. הדגימות עברו את הבדיקה בניסיון הראשון; ההרכבה הייתה חלקה, ורמות הרטט והרעש במהלך פעולת הציוד נותרו בגבולות התכנון.
בעבר, חלקים שיוצרו באמצעות עיבוד רב-שלבי סבלו מבעיות קואקסיאליות ודיוק מיקום שנגרמו משגיאות הידוק, שהובילו לחסימות תכופות ולרעש חריג במהלך הפעולה - בעיות שעיבוד חוזר חוזר ונשנה לא הצליח לפתור. תהליך המרוכב של סיבוב-טחנה ביטל ביסודו שגיאות הידוק. אצווה זו של שרוולים נמצאת כעת בשימוש יציב לטווח ארוך בתוך ציוד אוטומטי, ועומדת בכל הדרישות ליציבות תפעולית ודיוק התאמה. הזמנות עוקבות בנפח גבוה המשיכו להיות מופקדות בידינו, מה שמאשר עוד יותר את היתרונות המשמעותיים של עיבוד מרוכב מטחנת לרכיבי נירוסטה תעשייתיים מתקדמים.
כתובת
בניין A1, פארק התעשייה יופנג, מחוז גואנגמינג, שנזן, סין
אימייל